

Levantamento tridimensional com Laser Tracker e alvo retrorrefletivo SMR para validação da posição de 22 furos (44 verificações) da base metálica, confirmando a conformidade dimensional em relação ao projeto de referência.
| 22 Furos Avaliados na base metálica | 44 Verificações nos eixos X e Y | ± 2,000 mm Tolerância de projeto atendida | Indústria de Base Manutenção e Manufatura Pesada |
| CLIENTE |
Empresa de manufatura pesada com operação de solda de grande porte, cuja precisão dimensional da estrutura de fixação é condição direta para a qualidade da montagem, o alinhamento dos componentes e a segurança operacional da linha produtiva.
| Setor Manufatura Pesada / Indústria de Base | Porte Grande empresa | Localização Brasil – Área Industrial | Escopo Controle Dimensional de Base Metálica de Máquina de Solda |
| DESAFIO |
Em equipamentos industriais, a posição dos furos de fixação influencia diretamente a montagem, o alinhamento e a intercambiabilidade dos componentes. Conhecer com precisão o dimensional da base metálica é, portanto, condição essencial para validar a integridade do conjunto e reduzir riscos durante intervenções de manutenção.
O cliente precisava confirmar se os furos existentes na base metálica da máquina de solda atendiam às posições de projeto. O desafio concentrava-se na distribuição dos pontos ao longo da estrutura e na necessidade de estabelecer um sistema de coordenadas confiável, vinculado às linhas de centro do projeto de referência fornecido. A análise dimensional deveria contemplar:
- Definição de referências geométricas coerentes com as linhas de centro do projeto
- Medição e avaliação dos furos nos eixos X e Y, considerando a tolerância máxima para o pleno funcionamento e fixação do equipamento
A ausência de um sistema de referência único ampliava o risco de interpretações divergentes sobre a conformidade da estrutura, exigindo uma abordagem metrológica rastreável e consistente do início ao fim do levantamento.
| SOLUÇÃO |
Para atender à solicitação, a equipe da Mirante estruturou o trabalho em etapas de planejamento, definição do sistema de referência, levantamento tridimensional de precisão com Laser Tracker e alvo retrorrefletivo SMR, e comparação dos resultados com o projeto nominal.
Planejamento e Definição das Referências
Inicialmente, foram definidos o posicionamento do equipamento, os pontos referenciais e a orientação do sistema cartesiano local. Essa preparação permitiu:
- Posicionar o Laser Tracker com campo de visão adequado para a coleta
- Materializar as linhas de centro vertical e horizontal baseadas no projeto de referência
- Construir um sistema de coordenadas local e rastreável às referências fornecidas
- Organizar os pontos medidos para comparação direta com os valores nominais
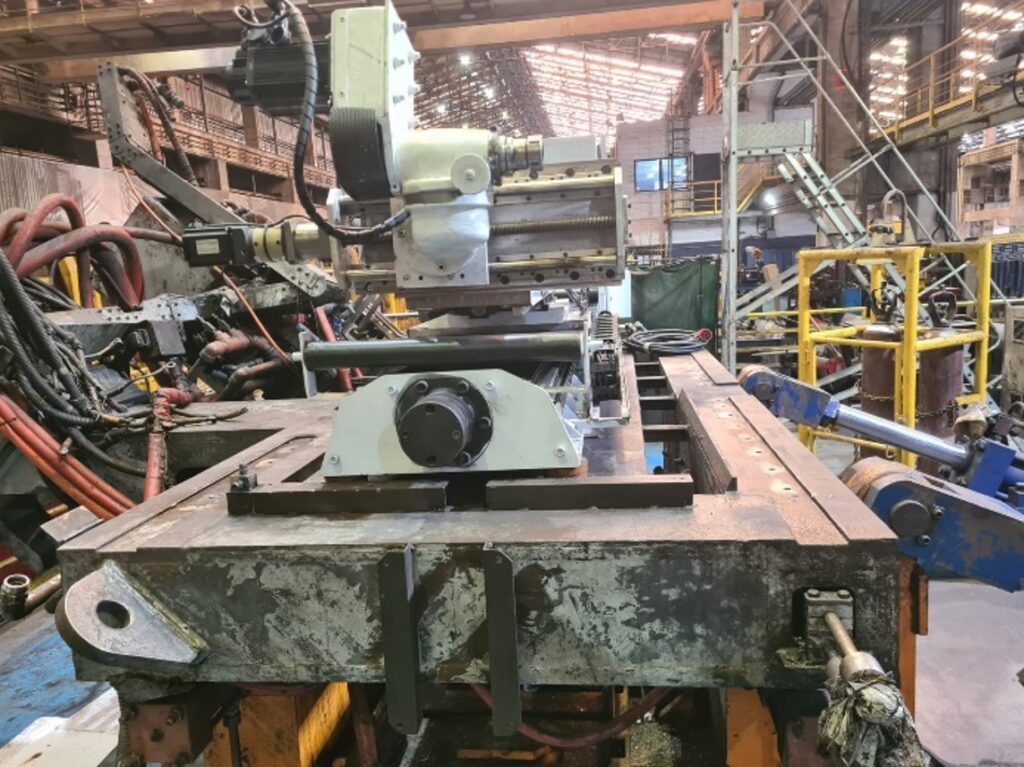
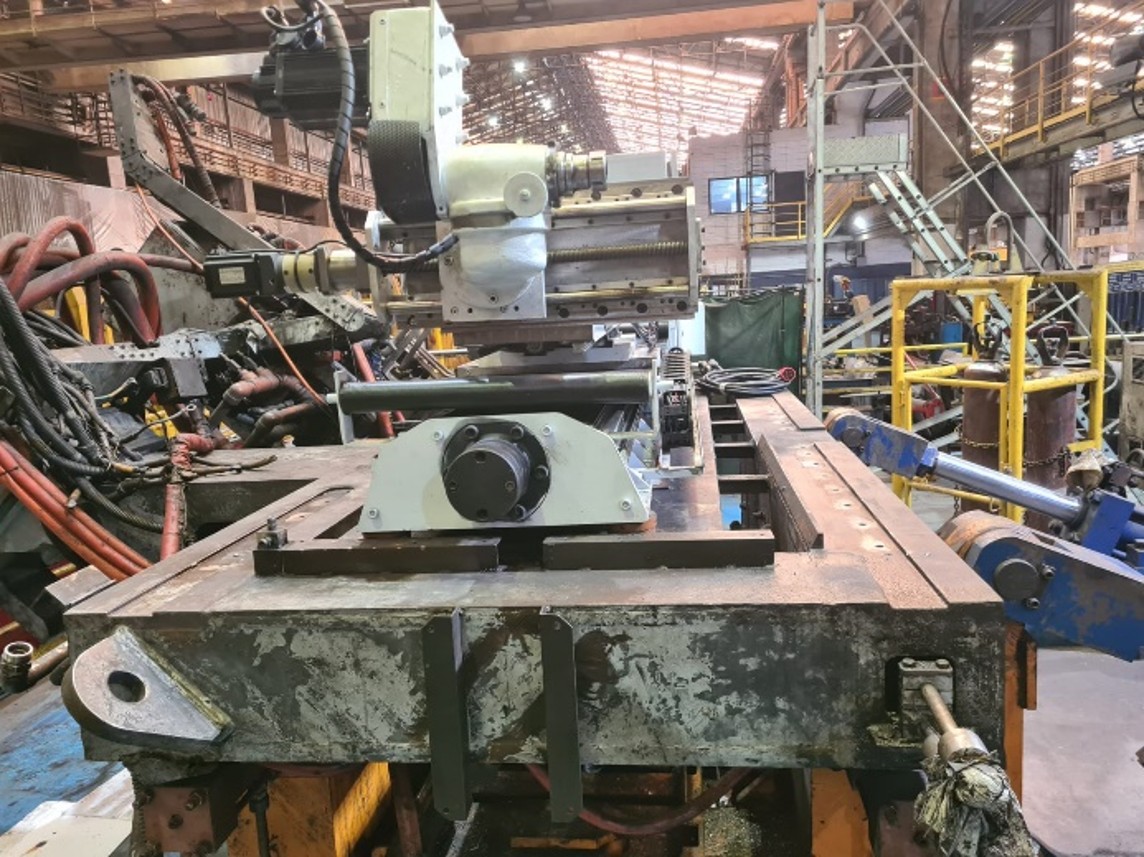
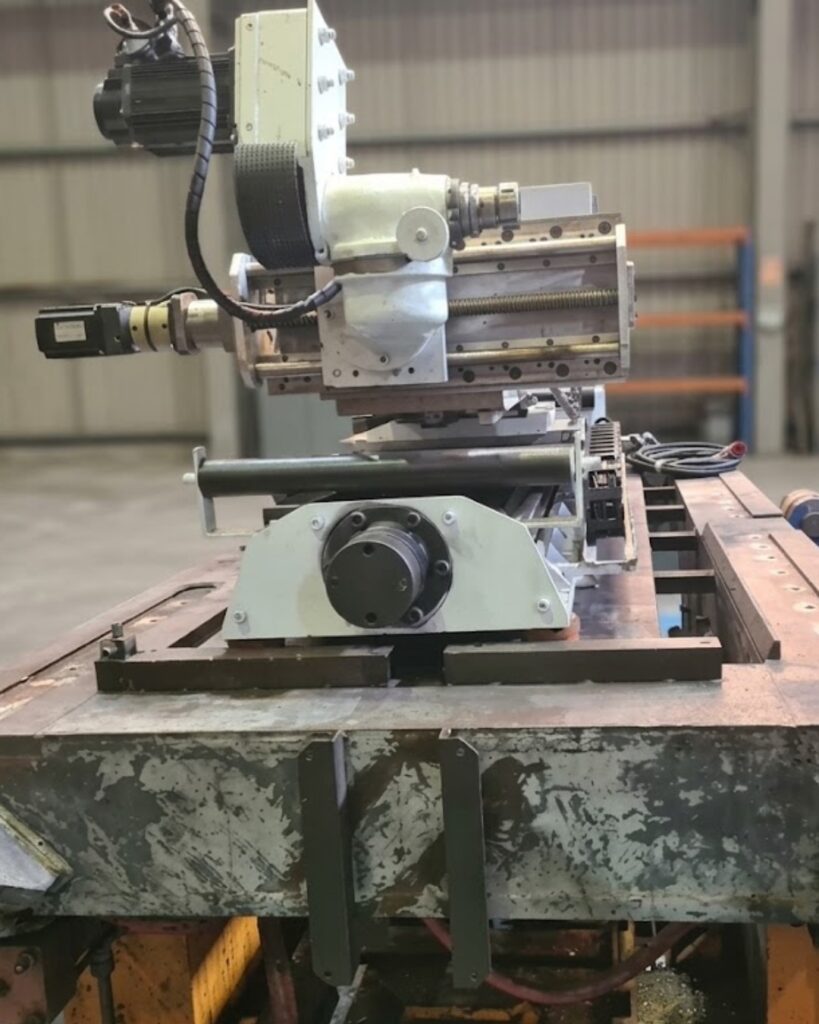
Figura 01 — Máquina de solda e base metálica objeto do levantamento
Levantamento de Precisão com Laser Tracker
Com o sistema de referência definido, o técnico posicionou o alvo retrorrefletivo (esfera SMR) nos pontos de interesse. O Laser Tracker capturou o centro do refletor e registrou as coordenadas tridimensionais necessárias para identificar:
- Posição de cada furo em relação à linha de centro vertical
- Posição de cada furo em relação à linha de centro horizontal
- Desvios entre os valores medidos e as dimensões nominais do projeto
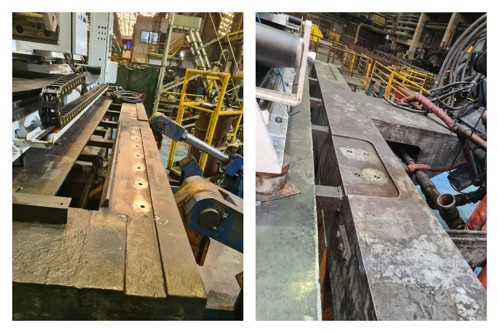
Figura 02 — Furos da base metálica avaliados
Processamento e Comparação com o Projeto
Após a coleta, os dados foram processados e organizados em croquis e tabelas técnicas. Para cada furo, foram apresentadas a posição medida, a posição nominal, a tolerância aplicável, o desvio calculado e a condição de conformidade nos dois eixos avaliados — garantindo rastreabilidade completa do processo de validação.
| RESULTADOS |
Resultados Quantitativos
| Indicador | Resultado |
| Furos avaliados | 22 |
| Verificações realizadas (eixos X e Y) | 44 |
| Tolerância de projeto | ± 2,000 mm |
| Maior desvio observado | 1,867 mm (eixo X) / 1,387 mm (eixo Y) |
| Conformidade dimensional | 100% dos furos dentro da tolerância |
| Entregáveis técnicos gerados | Relatório técnico, croquis e tabela comparativa |
Foram avaliados 22 furos, totalizando 44 verificações de posição nos eixos X e Y. Todos os resultados permaneceram dentro da tolerância de ± 2,000 mm definida em projeto, confirmando a conformidade dimensional das posições analisadas.
Resultados Qualitativos
- Confirmação da conformidade dimensional dos 22 furos avaliados, com rastreabilidade completa ao projeto de referência
- Relatório técnico, croquis e tabela comparativa entregues ao cliente
- Sistema de coordenadas local construído a partir das linhas de centro do desenho original
- Redução de ambiguidades na interpretação dos desvios, com todas as distâncias avaliadas a partir da mesma origem
- Base técnica confiável para decisões de manutenção, montagem e intervenção futura
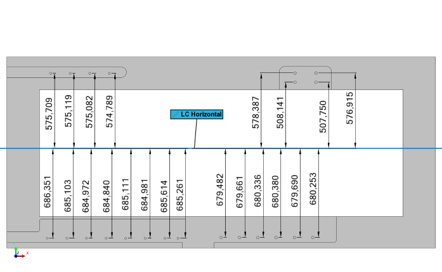
Figura 03 — Posição dos furos em relação à linha de centro horizontal
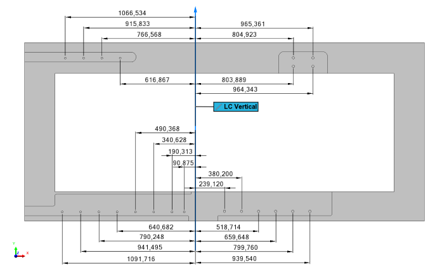
Figura 04 — Posição dos furos em relação à linha de centro vertical
| COMPARATIVO OPERACIONAL |
| Método Convencional (Trena / Paquímetro) • Medições pontuais sujeitas a erro humano e variação de leitura • Ausência de um sistema de coordenadas único e rastreável • Dificuldade para captar furos em posições de difícil acesso • Baixa repetibilidade em estruturas de grande porte • Maior tempo de verificação e risco de retrabalho Risco de não conformidade não detectada | Laser Tracker – Mirante Engenharia • Sistema de coordenadas local rastreável às referências do projeto • Precisão pontual em todos os furos, com a mesma referência durante todo o levantamento • Resultados apresentados diretamente nos eixos de interesse (X e Y) • Registro organizado, com evidências gráficas e numéricas por posição • Redução de ambiguidades na interpretação dos resultados Precisão rastreável e decisão técnica segura |
| CONCLUSÃO |
O controle dimensional da base metálica desta máquina de solda consolidou uma abordagem metrológica rastreável, construída a partir das linhas de centro do projeto de referência fornecido pelo cliente. Ao aplicar o Laser Tracker com alvo retrorrefletivo SMR, a Mirante Engenharia de Medições entregou não apenas uma verificação pontual, entregou um conjunto técnico completo, com relatório, croquis e tabela comparativa que sustentam decisões de manutenção e montagem com segurança.
O resultado mais expressivo está na confirmação da conformidade dimensional dos 22 furos avaliados, com desvio máximo de 1,867 mm, dentro da tolerância de ± 2,000 mm definida em projeto. Este case demonstra como a aplicação estratégica de metrologia tridimensional permite à Mirante Engenharia entregar precisão, rastreabilidade e confiabilidade técnica em projetos de controle dimensional para os setores de mineração, siderurgia e indústria de base.